

Ce cauzează defectele de pulverizare neuniformă și de pulverizare excesivă? Mașina de lipit cu adeziv termofuzibil oferă soluții complete de lipire
2026-09-02 10:41În aplicarea adezivilor industriali, câțiva milimetri pot face o mare diferență.
Un model de pulverizare puțin prea lat poate contamina marginea unui produs. O cantitate instabilă de adeziv poate crea o lipire slabă într-o zonă și un exces de adeziv în alta. Atunci când aceste probleme se repetă de sute sau mii de ori pe schimb, rezultatul nu este doar o problemă de aspect - poate deveni un cost de producție măsurabil.
Pentru producătorii care lucrează cu saltele, interioare auto, ambalaje, articole din piele, încălțăminte, materiale compozite, borduri, folie de profile, saci de curier, saci cu mâner, produse de legare a cărților și de filtrare a aerului,pulverizare neuniformă și pulverizare excesivăsunt două provocări comune care merită mai multă atenție în timpul selecției echipamentelor.
Problema este adesea înțeleasă greșit ca o problemă de calitate a adezivului.
În realitate, defectele de pulverizare pot proveni din mai mulți factori care interacționează:
Vâscozitatea adezivului + temperatura + presiunea + designul duzei + distanța de pulverizare + mișcarea pistolului + caracteristicile substratului + controlul mașinii.
De aceea, alegerea unui sistem adecvat de pulverizare a adezivului termofuzibil este mai complicată decât simpla selectare a unei mașini cu o capacitate de topire mai mare.
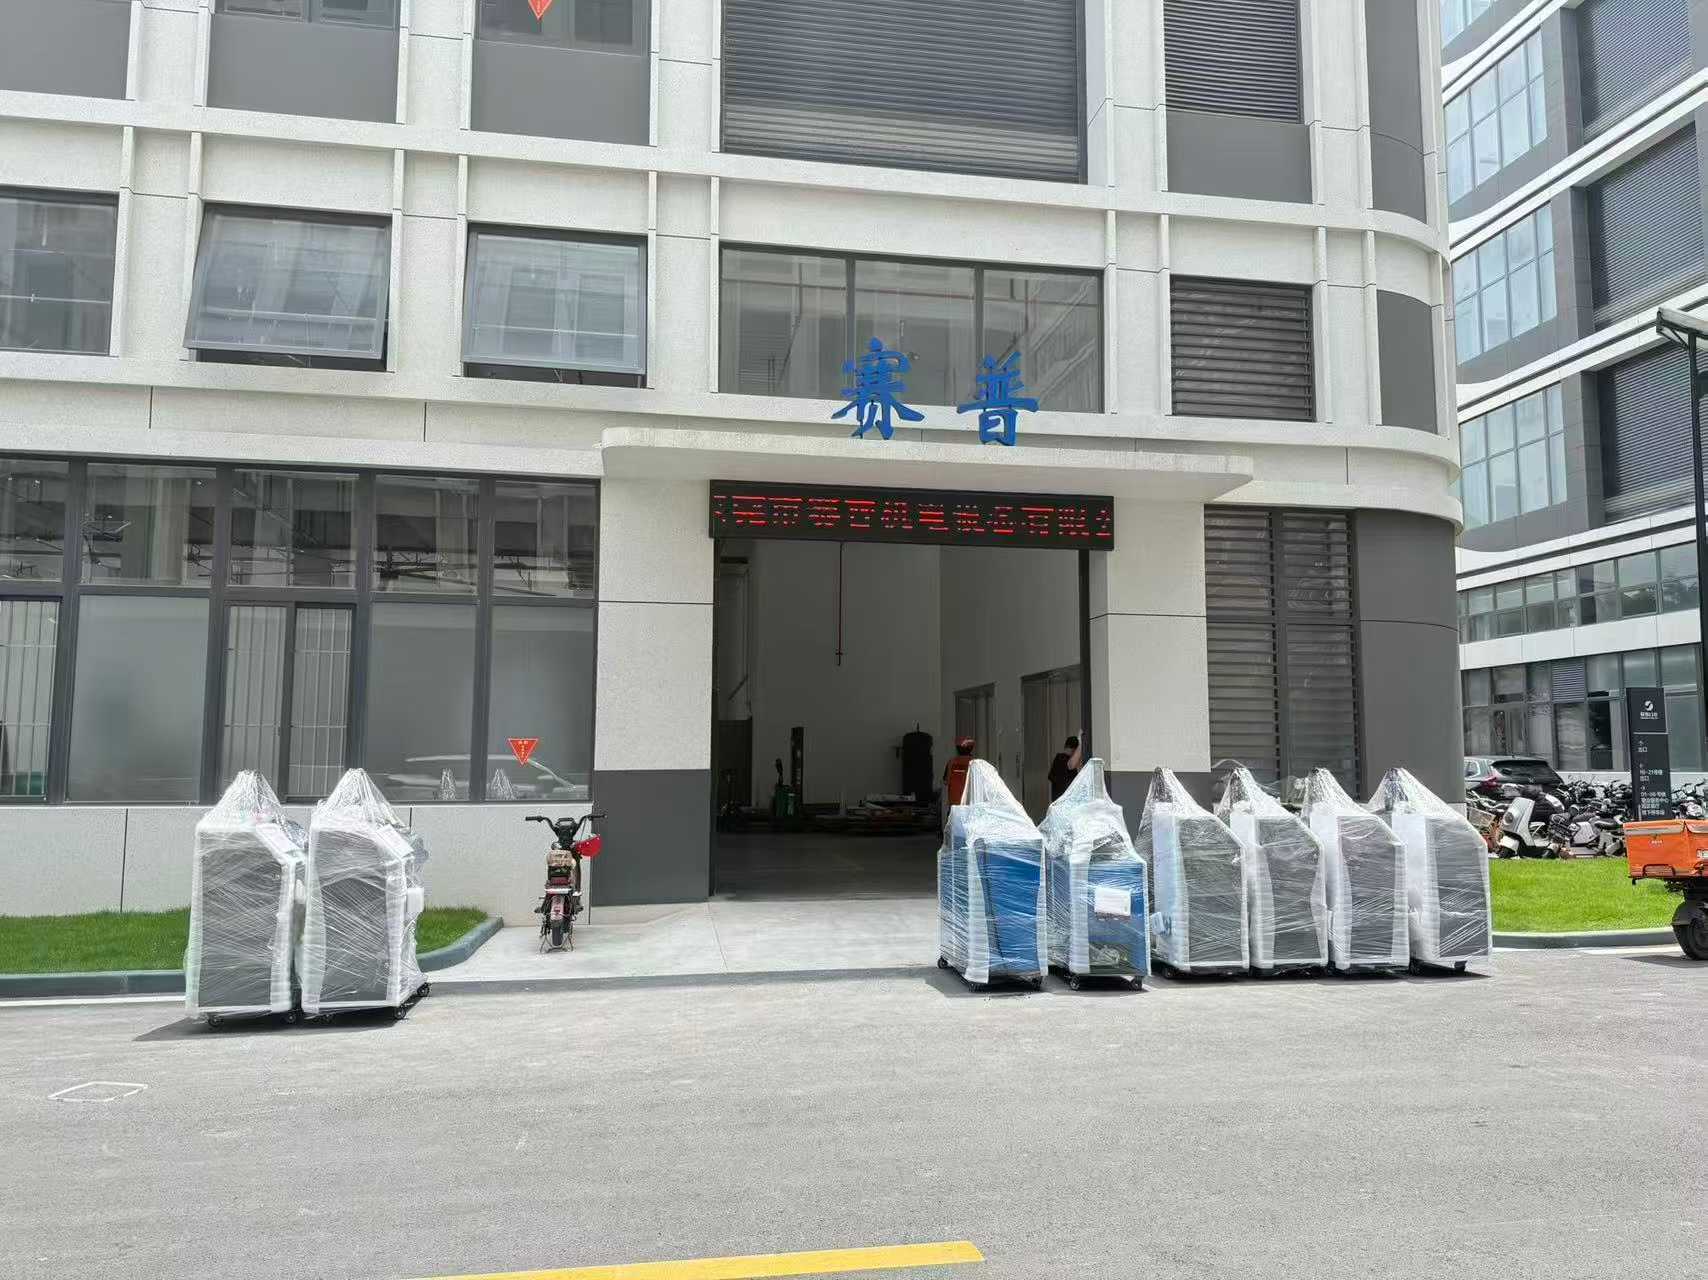
Saipu Electromechanical Device Co., Ltd.se specializează în cercetare și dezvoltare, fabricare, vânzări și service post-vânzare pentru echipamente de pulverizare adezivi topiți la cald. Cu aplicații care acoperă mai multe sectoare industriale, Saipu oferă soluții integrate de pulverizare adezivi, concepute în jurul procesului de lipire propriu-zis, mai degrabă decât în jurul unei singure specificații a mașinii.
Așadar, ce cauzează pulverizarea neuniformă și pulverizarea excesivă - și cum pot producătorii să selecteze echipamentul potrivit pentru a rezolva aceste probleme?
1. Problema utilizatorului: De ce pulverizarea cu adeziv fierbinte devine neuniformă?
Imaginați-vă o linie de producție care funcționează la o viteză stabilă.
La începutul turei, modelul de pulverizare pare acceptabil.
După câteva ore însă, operatorii observă:
O parte primește mai mult adeziv decât cealaltă.
Lățimea pulverizării devine inconsistentă.
Adezivul ajunge în zonele din afara zonei de lipire.
Lipiciul se acumulează în jurul duzei.
Unele produse necesită retușuri manuale.
Consumul de adeziv crește treptat.
Operatorii ajustează frecvent presiunea sau temperatura.
Aici este locul în care managerii de producție trebuie să privească dincolo de pistolul de pulverizare în sine.
1.1 Temperatură instabilă a adezivului
Adezivul termofuzibil trebuie procesat într-un interval de temperatură corespunzător specificat de furnizorul adezivului.
Dacă temperatura este prea scăzută, vâscozitatea poate crește și este posibil ca adezivul să nu se atomizeze sau să se distribuie conform destinației.
Dacă temperatura este prea ridicată sau adezivul rămâne încălzit prea mult timp, materialul poate suferi o expunere termică inutilă.
Prin urmare, stabilitatea temperaturii nu este pur și simplu o problemă de „încălzire”.
Influențează direct consecvența procesului de aplicare.
1.2 Presiune de pulverizare incorectă
Presiunea de pulverizare afectează modul în care adezivul iese din duză.
Dacă presiunea este prea mică, modelul de pulverizare poate deveni incomplet sau neregulat.
Dacă presiunea este prea mare, adezivul poate depăși zona de lipire dorită, crescând pulverizarea excesivă.
Prin urmare, un sistem de adeziv profesional ar trebui să ofere condiții de presiune controlabile și repetabile, în loc să oblige operatorii să facă ajustări manuale frecvente.
1.3 Alegerea duzei contează
Nu există o duză universală pentru fiecare aplicație.
Un producător de saltele poate solicita un model de pulverizare diferit de la un producător care lipește țesături pentru interiorul auto.
Aplicațiile de ambalare pot necesita linii înguste, în timp ce laminarea compozită poate necesita o acoperire mai largă.
Prin urmare, duza trebuie aleasă în funcție de:
Tip de adeziv
Viscozitate
Lățimea necesară a stratului de acoperire
Distanța de pulverizare
Substrat
Viteza de producție
Greutatea adezivului necesară
O neconcordanță între duză și aplicație poate crea pulverizare excesivă chiar și atunci când mașina în sine funcționează corect.
2. Selecția produselor: Ce ar trebui să caute o fabrică la o mașină de lipit cu adeziv termofuzibil?
Când fabricile achiziționează un sistem de adeziv termofuzibil, cea mai frecventă greșeală este de a compara mașinile doar în funcție de capacitatea de topire.
De exemplu:
„Mașina A are un rezervor mai mare decât Mașina B, deci Mașina A trebuie să fie mai bună.”
Nu neapărat.
O evaluare orientată spre producție ar trebui să examineze întreaga traiectorie a adezivului:
Topire → Încălzire → Pompare → Presiune → Furtun încălzit → Pistol de pulverizare → Duză → Substrat
Fiecare componentă poate influența modelul final de pulverizare.
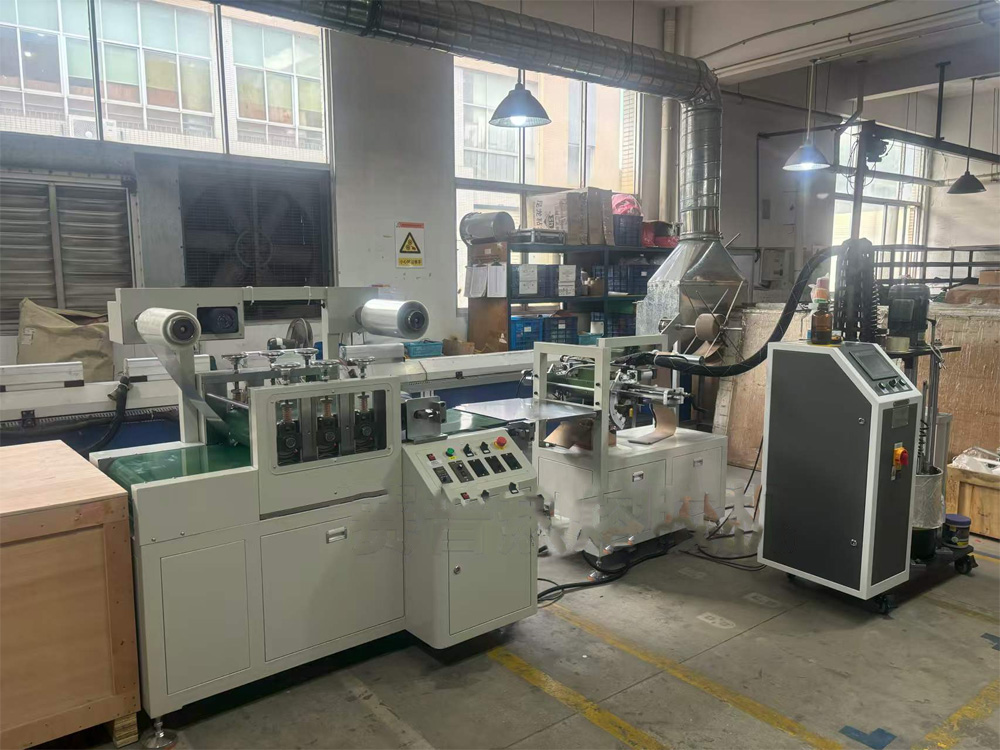
Un potrivitMașină de lipit cu adeziv la caldPrin urmare, ar trebui să ofere o încălzire stabilă a adezivului, o livrare consistentă și parametri de aplicare controlabili.
Mai important, ar trebui să fie adaptat la procesul de producție al clientului.
3. Cum controlează un sistem complet de adeziv termofuzibil calitatea pulverizării?
Un sistem bine conceput ar trebui să permită inginerilor de producție să stabilească condiții de proces repetabile.
Variabilele cheie includ în mod normal:
| Parametru | Impactul asupra producției | Ce ar trebui să evalueze cumpărătorii |
|---|---|---|
| Temperatura adezivului | Influențează vâscozitatea și curgerea | Control stabil al temperaturii |
| Debitul pompei | Determină alimentarea cu adeziv | Stabilitatea ieșirii |
| Presiune | Influențează modelul de pulverizare | Presiune reglabilă |
| Duză | Determină lățimea/modelul de pulverizare | Selecție specifică aplicației |
| Distanța de pulverizare | Modificări ale acoperirii | Poziționare repetabilă a pistolului |
| Viteza liniei | Influențează distribuția adezivului | Adaptați mașina la viteza de producție |
| Vâscozitatea adezivului | Afectează atomizarea/curgerea | Potriviți echipamentul cu adezivul |
| Încălzire furtun | Previne modificările de vâscozitate la livrare | Monitorizare independentă a temperaturii |
| Starea filtrului | Influențează stabilitatea fluxului | Inspecție și întreținere ușoară |
| Controlul armelor de foc | Determină comportamentul de deschidere/închidere | Răspuns rapid și repetabil |
Valorile exacte de funcționare trebuie întotdeauna confirmate prin date tehnice ale adezivului și teste de producție.
Acest lucru este deosebit de important deoarece nu există o „temperatură optimă”, o „presiune optimă” sau o „distanță optimă de pulverizare” universală pentru fiecare adeziv termofuzibil.
4. Scenarii de aplicare: O platformă de echipamente, procese multiple de lipire
Unul dintre motivele pentru care cumpărătorii industriali iau în considerare din ce în ce mai mult sistemele integrate de topire la cald este diversitatea producției moderne.
Același producător poate realiza mai multe categorii de produse, fiecare necesitând un model diferit de aplicare a adezivului.
Fabricarea saltelelor
Producția de saltele poate implica lipirea spumei, a țesăturilor și a altor materiale.
Un sistem de pulverizare poate necesita acoperirea unor suprafețe relativ mari, menținând în același timp o distribuție uniformă a adezivului.
Dacă jetul de pulverizare este prea larg, adezivul poate ajunge în zone care nu necesită lipire.
Dacă modelul este prea îngust, acoperirea lipirii poate deveni insuficientă.
Prin urmare, echipamentul ar trebui să permită adaptarea lățimii de pulverizare și a procesului de aplicare la structura saltelei și la viteza de producție.
Interior auto
Componentele interioare auto implică adesea țesături, spumă, substraturi compozite și materiale decorative.
Aplicațiile pot include:
Capi de afiș
Panouri de ușă
Materiale de finisare
Componente acustice
Materiale textile de interior
Pentru aceste aplicații, consistența pulverizării este importantă deoarece excesul de adeziv poate afecta aspectul, greutatea și manipularea materialului.
Un sistem de topire la cald configurat corect poate ajuta producătorii să stabilească un proces de aplicare mai repetabil.
Ambalaj
Producția de ambalaje pune adesea accent pe viteză.
Cutiile, pungile, mânerele și materialele de ambalare laminate pot necesita aplicarea rapidă a adezivului.
Un model de pulverizare stabil ajută la reducerea:
Contaminarea cu adeziv
Reparații manuale
Consum excesiv de adeziv
Curățenie inutilă
Pentru liniile de ambalare de mare viteză, răspunsul echipamentelor și sincronizarea cu linia de producție devin deosebit de importante.
Articole din piele și încălțăminte
Fabricarea pielii și a încălțămintei poate implica suprafețe neregulate, zone de lipire înguste și diferite combinații de materiale.
Prin urmare, sistemul de pulverizare poate necesita un control mai precis al aplicării.
Un model de pulverizare mai larg nu este neapărat mai bun.
În multe cazuri, scopul este:
Pune cantitatea potrivită de adeziv în locul potrivit.
Acest principiu stă la baza aplicării eficiente a adezivului termofuzibil.
Fabricarea filtrelor de aer
Produsele filtrante pot conține atât zone mari de lipire, cât și zone de etanșare înguste.
Sistemul adeziv trebuie să ofere o livrare stabilă, fără pulverizare excesivă care ar putea interfera cu mediul de filtrare.
Acesta este un alt exemplu al motivului pentru care selecția duzelor specifice aplicației și reglarea procesului sunt esențiale.
5. Ce cauzează pulverizarea excesivă?
Pulverizarea excesivă este adesea rezultatul vizibil al dezechilibrului mai multor variabile de proces.
Cauzele comune includ:
Presiune excesivă
Prea multă presiune poate împinge adezivul dincolo de zona țintă.
Duză incorectă
O duză cu un unghi de pulverizare sau caracteristici de debit nepotrivite poate crea o acoperire excesivă.
Distanță excesivă de pulverizare
O distanță mai mare între pistol și substrat poate permite răspândirea adezivului în afara zonei prevăzute.
Producție excesivă de adeziv
Dacă rata de aplicare este mai mare decât cea necesară pentru substrat, se acumulează exces de adeziv.
Sincronizare incorectă
Când pistolul de pulverizare și linia de producție nu sunt sincronizate corespunzător, adezivul poate fi aplicat înainte sau după zona de lipire dorită.
Temperatură instabilă a adezivului
Modificările vâscozității pot altera modelul de pulverizare.
De aceea, simpla reducere a presiunii nu este întotdeauna soluția corectă.
Un inginer de proces ar trebui să identifice cauza reală înainte de a modifica parametrii.
6. Cum pot producătorii să reducă risipa de adezivi?
Reducerea consumului de adeziv nu înseamnă neapărat reducerea cât mai mult posibil a stratului de adeziv.
Obiectivul este de a atinge performanța de lipire necesară cu unaplicare controlată și repetabilă a adezivului.
O secvență de optimizare utilă este:
Pasul 1 — Confirmarea specificațiilor adezivului
Verificați vâscozitatea, temperatura recomandată și metoda de aplicare.
Pasul 2 — Stabilizarea temperaturii
Asigurați-vă că topitoria și furtunul încălzit mențin condiții de procesare adecvate.
Pasul 3 — Setați presiunea corespunzătoare
Ajustați presiunea în funcție de adeziv și duză.
Pasul 4 — Optimizați selecția duzelor
Alegeți modelul de pulverizare în funcție de zona reală de lipire.
Pasul 5 — Controlul distanței de pulverizare
Mențineți o distanță constantă în timpul aplicării manuale sau automate.
Pasul 6 — Sincronizarea vitezei de producție
Adaptați debitul de adeziv la viteza liniei.
Pasul 7 — Măsurarea consumului de adeziv
Înregistrați consumul de adeziv per produs sau per lot de producție.
Acest ultim pas este deosebit de important.
Fără măsurători, o fabrică ar putea presupune că noul proces economisește adeziv fără a ști dacă este într-adevăr așa.
7. Datele tehnice ar trebui utilizate pentru deciziile de proces
Pentru achizițiile industriale, specificațiile echipamentelor ar trebui să fie legate de indicatori de producție măsurabili.
O evaluare practică a fabricii poate include:
| Indicator cheie de performanță (KPI) | Metoda de măsurare |
|---|---|
| Consumul de adeziv | kg/produs sau kg/1.000 de produse |
| Lățimea de pulverizare | mm |
| Temperatura de aplicare | °C |
| Presiunea adezivă | bar |
| Viteza liniei | m/min sau buc/min |
| Rata defectelor | % |
| Rata de relucrare | % |
| Frecvența de curățare a duzei | ore/tură |
| Timp de nefuncționare neplanificat | min/schimb |
| Deșeuri de adeziv | kg/săptămână sau kg/lună |
Acești indicatori permit producătorilor să compare în mod obiectiv procesele vechi cu cele noi.
De exemplu, dacă o fabrică consumă în prezent 12 kg de adeziv la 1.000 de produse, echipa de achiziții poate stabili acest lucru ca valoare de referință.
După optimizarea echipamentelor, fabrica poate măsura noul consum în condiții de producție comparabile.
Asta este mult mai semnificativ decât să pretinzi un procent generic de economii la adezivi.
8. Decizia de achiziții: Ce ar trebui să întrebe cumpărătorii furnizorii?
Înainte de a comanda un sistem de pulverizare cu adeziv termofuzibil, echipele de achiziții ar trebui să furnizeze furnizorului cât mai multe informații posibil despre aplicație.
Despre adeziv
Marcă de adeziv
Model adeziv
Viscozitate
Temperatura de procesare recomandată
Formatul ambalajului
Metoda de aplicare
Despre produs
Dimensiunile produsului
Tipul de substrat
Zona de legare
Model adeziv necesar
Greutatea adezivului necesară
Despre producție
Viteza de producție
Ore de lucru zilnice
Numărul de ture
Consumul curent de adeziv
Rata actuală a defectelor
Despre automatizare
Pulverizare manuală sau automată
Numărul de arme
Integrare PLC
Sincronizarea liniei de producție
Cerințe de integrare a roboților
Aceste informații permit furnizorului de echipamente să recomande o configurație bazată pe cerințele reale ale procesului.
9. De ce să alegeți Saipu pentru soluții complete de adezivi termofuzibili?
Saipu Electromechanical Device Co., Ltd.se concentrează pe mașini de pulverizare adezivi topiți la cald și oferă soluții de echipamente pentru o gamă largă de aplicații industriale.
Acoperirea sa de aplicare include:
Lipirea saltelei
Lipirea interiorului auto
Ambalaj
Articole din piele
Încălţăminte
Materiale compozite
Bandă de cant
Încadrarea profilului
Genți de curier
Genți cu mâner
Legătorie
Filtrarea aerului
Această experiență în aplicații inter-industrie este importantă deoarece fiecare aplicație are o definiție diferită a „pulverizării bune”.
Pentru o fabrică de saltele, acoperirea unei suprafețe extinse poate fi importantă.
Pentru un furnizor de interioare auto, distribuția controlată și aspectul pot primi mai multă atenție.
Pentru ambalaje, viteza de producție și repetabilitatea pot fi dominante.
Pentru articolele din piele, precizia aplicării poate fi mai importantă.
Prin urmare, abordarea lui Saipu este de a evaluaadeziv + material + model de aplicare + viteză de producție + configurația echipamentuluica un sistem complet.
10. De la selecția echipamentelor până la punerea în funcțiune a fabricii
Un furnizor de încredere nu ar trebui să dispară după livrarea mașinii.
Un proiect practic cu adeziv termofuzibil poate implica mai multe etape.
① Evaluarea aplicației
Înțelegeți produsul, adezivul și obiectivul de producție al clientului.
② Configurația echipamentului
Selectați capacitatea de topire, pompa, furtunul, pistolul de pulverizare și duza corespunzătoare.
③ Potrivirea proceselor
Reglați temperatura, presiunea, modelul de pulverizare și distanța de aplicare.
④ Testarea mașinii
Verificați livrarea adezivului și performanța pulverizării înainte de producție.
⑤ Punerea în funcțiune a producției
Reglați fin echipamentul în funcție de viteza reală a liniei și de substratul clientului.
⑥ Asistență post-vânzare
Oferirea de asistență tehnică pentru operare, întreținere și depanare.
Acest proces transformă achiziționarea unei mașini într-o soluție de producție reală.
11. Întrebări frecvente
De ce devine neuniform modelul meu de pulverizare adeziv termofuzibil?
Printre cauzele posibile se numără temperatura instabilă a adezivului, presiunea incorectă, selectarea necorespunzătoare a duzei, distanța de pulverizare inconsistentă, modificările vâscozității adezivului sau sincronizarea deficitară cu linia de producție.
Cum pot reduce pulverizarea excesivă de adeziv termofuzibil?
Începeți prin a verifica temperatura adezivului, presiunea, selecția duzei, distanța de pulverizare și debitul adezivului. Soluția corectă depinde de adezivul specific și de aplicație.
O mașină de pulverizare la cald mai mare îmbunătățește automat calitatea pulverizării?
Nu. Capacitatea de topire este doar un factor. Stabilitatea pompei, controlul temperaturii, reglarea presiunii, furtunurile încălzite și configurația pistolului/duzei de pulverizare pot fi la fel de importante.
Poate un sistem de topire la cald să deservească diferite industrii?
Posibil da, cu condiția ca configurația mașinii să fie adaptată cerințelor adezivului și aplicației. Aplicații diferite pot necesita pistoale, duze și parametri de proces diferiți.
Cum ar trebui să aleg o duză de pulverizare?
Duza trebuie selectată în funcție de vâscozitatea adezivului, lățimea pulverizării, substratul, viteza liniei și modelul de aplicare necesar. Se recomandă o probă de producție înainte de finalizarea configurației.
Poate Saipu să ofere soluții personalizate de pulverizare cu adeziv termofuzibil?
Da. Clienții pot furniza informații despre adeziv, detalii despre produs, cerințe de aplicare și parametri ai liniei de producție, astfel încât configurația echipamentului să poată fi evaluată în consecință.
12. Concluzie: O pulverizare mai bună începe cu un control mai bun al procesului
Pulverizarea neuniformă și pulverizarea excesivă sunt rareori cauzate de un factor izolat.
Acestea sunt de obicei rezultatul interacțiunii mai multor variabile:
Temperatură + vâscozitate + presiune + duză + distanță de pulverizare + debit + viteză a liniei + substrat.
De aceea, producătorii ar trebui să evite alegerea echipamentelor exclusiv pe baza capacității rezervorului sau a prețului mașinii.
Un sistem de pulverizare adeziv termofuzibil configurat corect ar trebui să ofere o livrare stabilă a adezivului, oferind în același timp echipelor de producție suficient control pentru a optimiza procesul de aplicare.
Pentru producătorii care lucrează cu saltele, interioare auto, ambalaje, articole din piele, încălțăminte, materiale compozite, canturi, ambalaje, genți de curier, genți cu mâner, legătorii de cărți și filtrare a aerului, echipamentul potrivit poate deveni o parte importantă a îmbunătățirii consistenței lipirii și a controlului consumului de adeziv.
Saipu Electromechanical Device Co., Ltd.oferă echipamente de pulverizare adezivi topiți la cald și soluții orientate spre aplicații, concepute în funcție de diferite cerințe industriale de lipire.
Dacă fabrica dumneavoastră se confruntă cu modele de pulverizare neuniforme, consum excesiv de adeziv, curățare frecventă a duzelor sau defecte de pulverizare excesivă, nu începeți prin simpla creștere sau reducere a presiunii.
Începeți cu întregul proces.
Spuneți-ne tipul de adeziv, substratul, produsul, lățimea de pulverizare, viteza liniei și problema actuală de producție. Saipu vă poate ajuta să evaluați configurația adecvată de pulverizare a adezivului topit la cald și să construiți un proces de lipire mai stabil.
Aveți nevoie de o soluție adezivă termofuzibilă pentru linia dvs. de producție?
Contactați Saipu Electromechanical Device Co., Ltd. pentru a discuta cerințele aplicației dumneavoastră și configurația echipamentului.
Site web: https://www.saipu-adhesivemachine.com/
De la furnizarea adezivului până la pulverizarea finală, obiectivul este simplu: mai mult adeziv acolo unde este nevoie, mai puține risipe acolo unde nu este nevoie.